Расположение трубных отверстий в fin die
Steve
2026-09-04
Расположение трубных отверстий в fin die
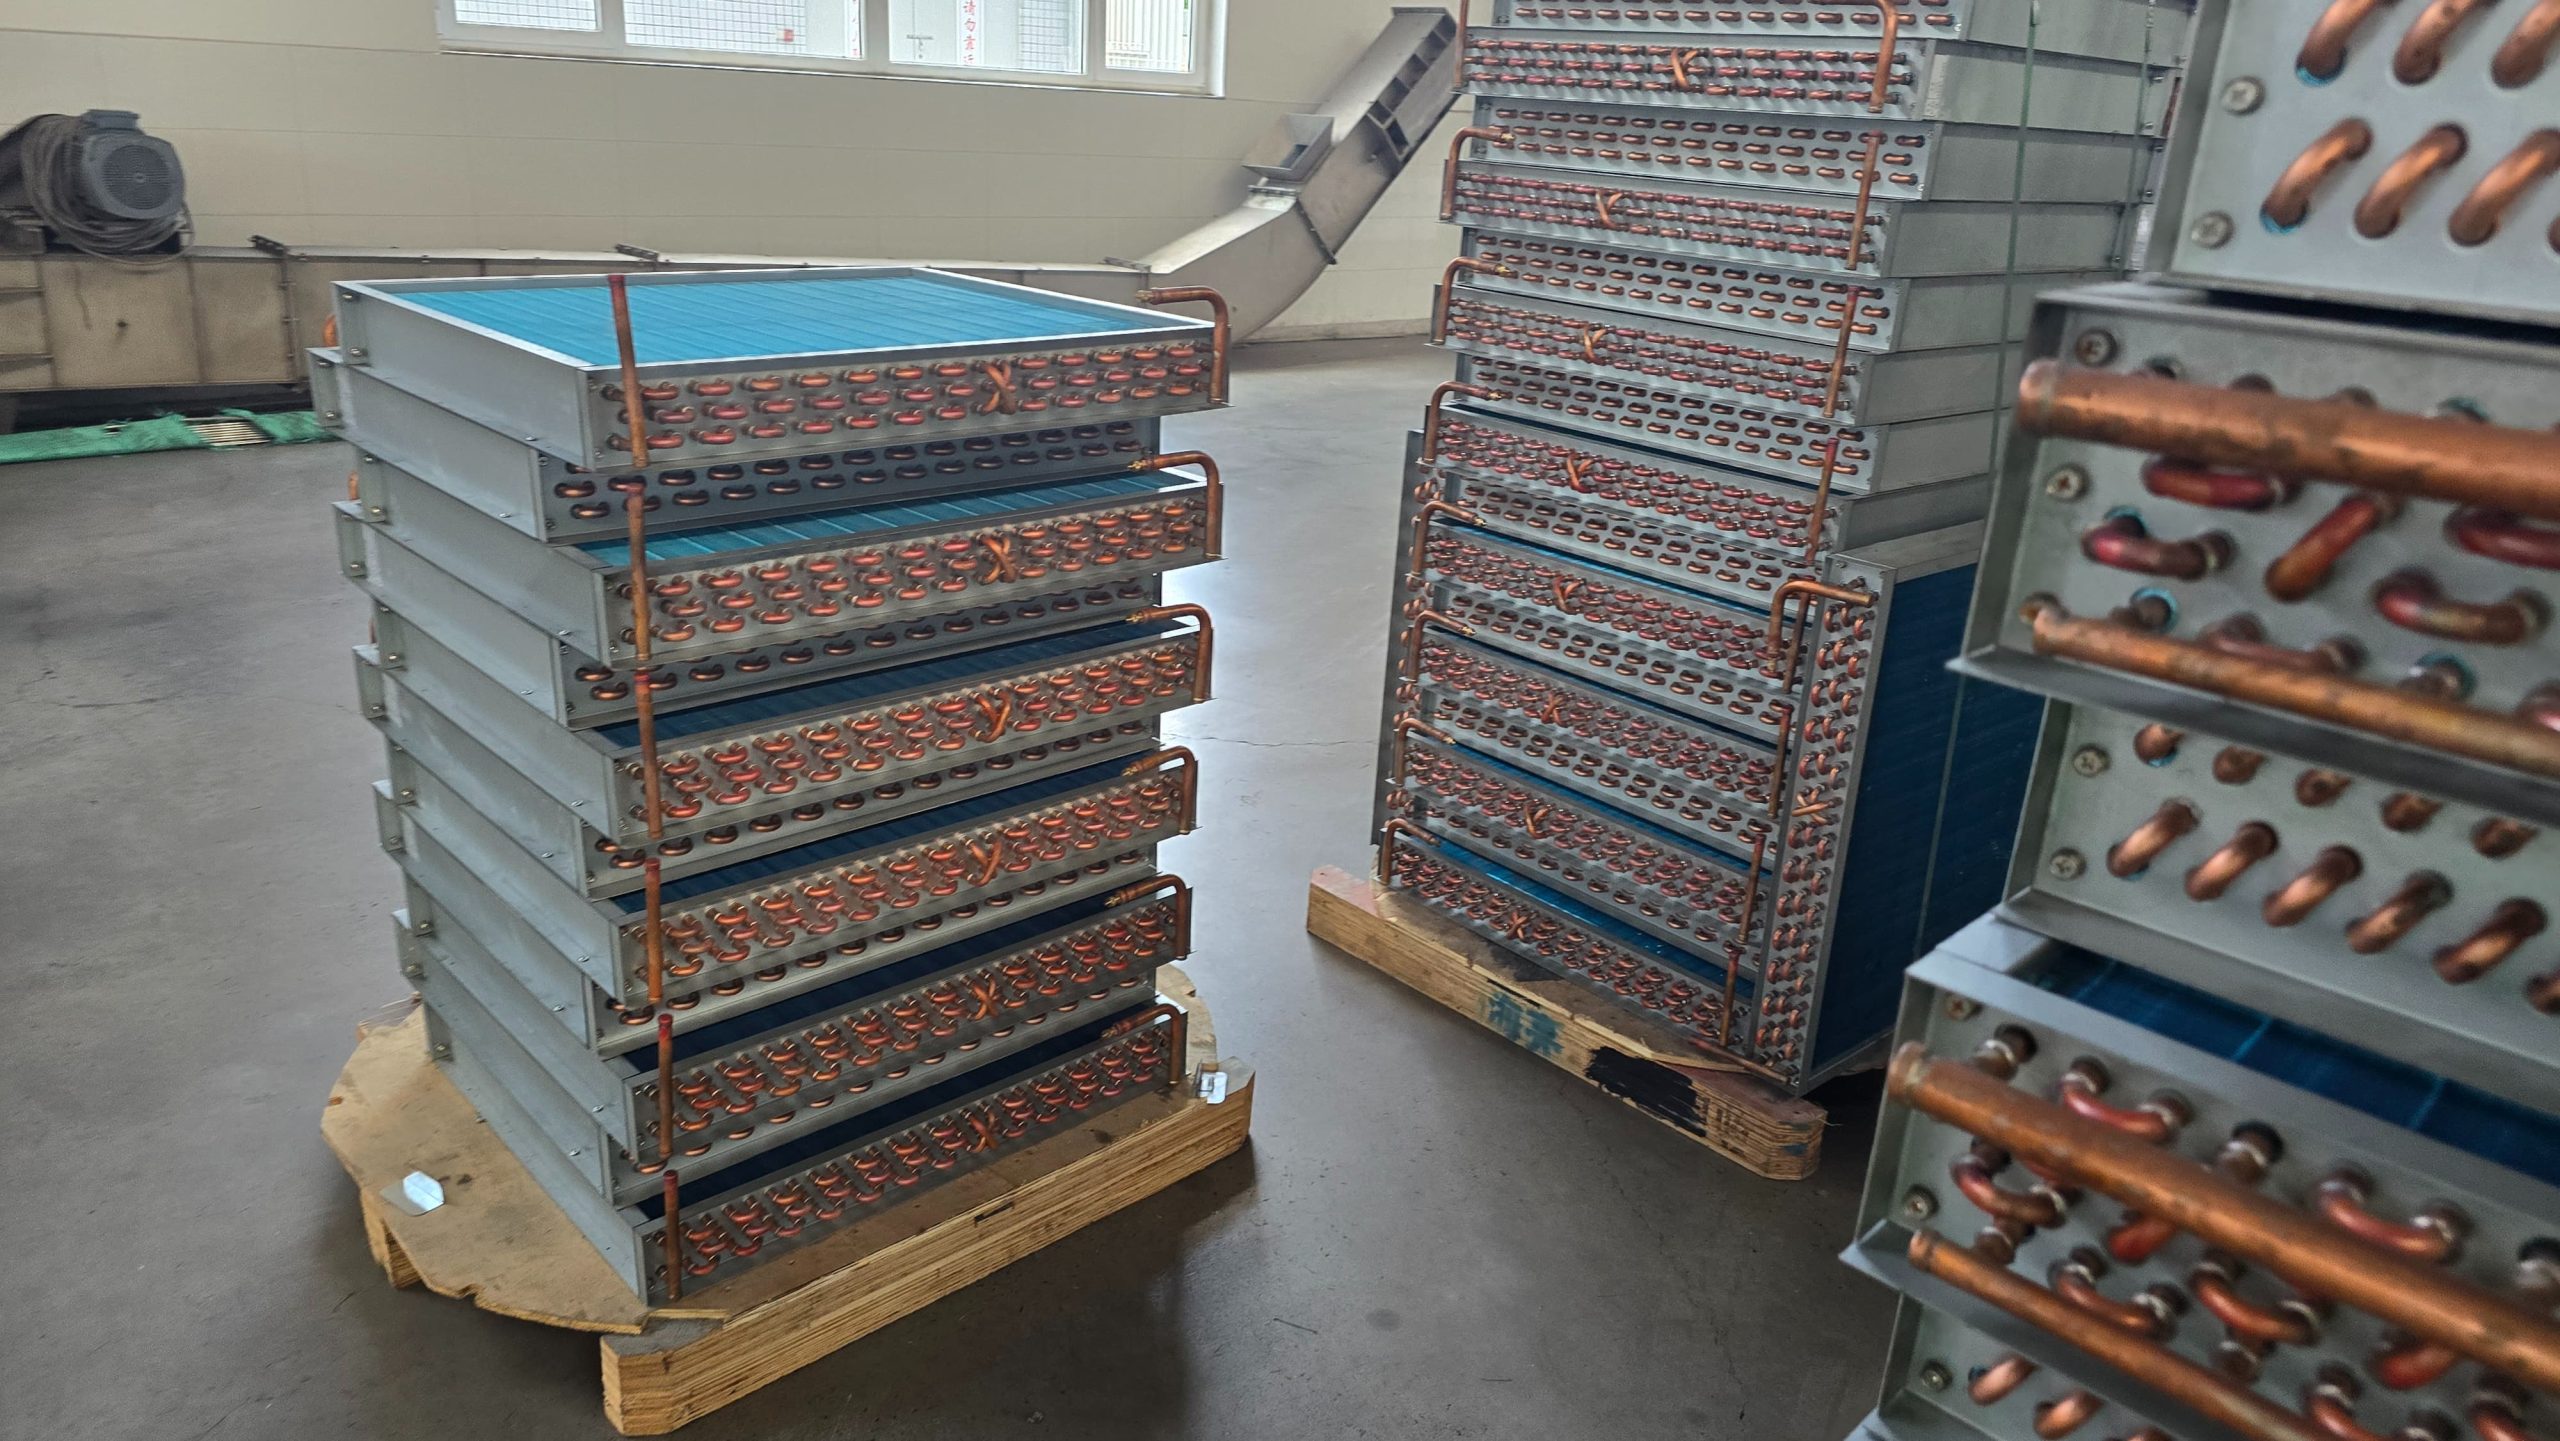
Расположение трубных отверстий определяет воздушный путь, жесткость ребра и последовательность сборки теплообменника. Коридорная схема размещает трубки по прямым линиям, а шахматная смещает соседние ряды; ни одна из них не является лучшей без учета сопротивления, габарита и производственного процесса.
Для сопоставления тепловой мощности и воздушного сопротивления змеевиков можно использовать определения AHRI 410. Окончательный выбор сетки отверстий подтверждают расчетом и испытанием конкретного образца.
Расположение трубных отверстий: две базовые схемы
|
Критерий |
Коридорная схема |
Шахматная схема |
|
Воздушный путь |
Более прямые проходы между рядами |
Поток чаще огибает последующие трубки |
|
Теплообмен |
Зависит от шага и формы поверхности |
Может усиливаться перемешивание потока |
|
Сопротивление |
Часто ниже при сопоставимых условиях |
Может быть выше, требует проверки |
|
Жесткость ребра |
Симметричные перемычки |
Неравные перемычки по направлениям |
|
Вставка труб |
Проще использовать прямые направляющие |
Оснастка должна учитывать смещение рядов |
Сравнение справедливо только при одинаковых диаметрах, шагах, числе рядов и форме ребра. Жалюзийная или волнистая поверхность может изменить результат сильнее, чем сама сетка труб.
Как расположение трубных отверстий меняет fin die
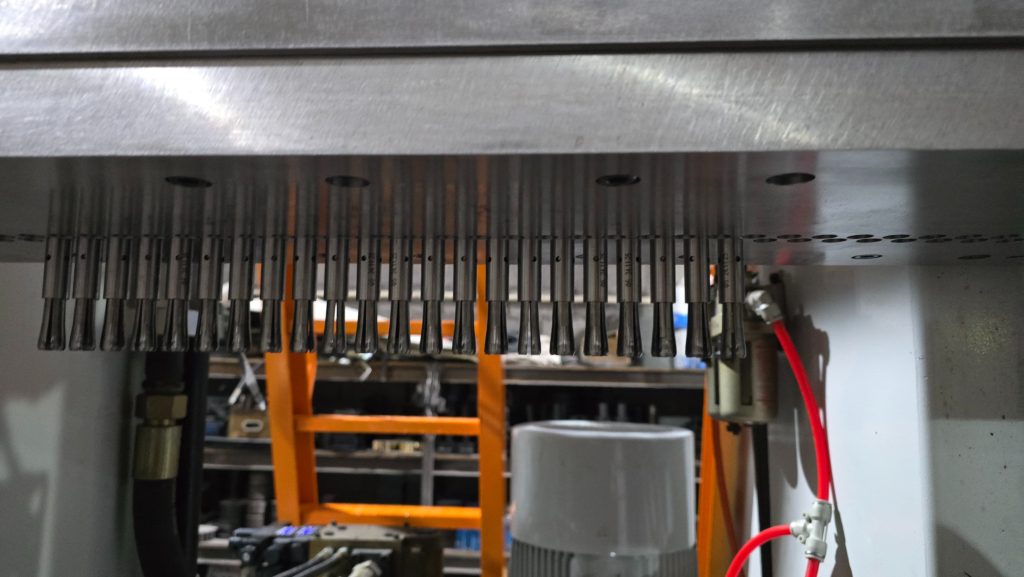
В прогрессивном штампе центры пробивки, вытяжки буртика и окончательной отбортовки должны сохранять взаимное положение через все станции. При шахматной сетке возрастает значение ориентации полосы, направляющих и пилотов, потому что ошибка смещения сразу затрагивает несколько рядов.
- Назначайте базы от функциональной сетки труб, а не только от внешней кромки ребра.
- Проверяйте накопленную ошибку подачи на длине готовой детали.
- Учитывайте минимальные перемычки между отверстиями и окнами развитой поверхности.
- Согласовывайте высоту collar с требуемым шагом стопы.
- Проверяйте направление детали после резки, чтобы исключить зеркальную сборку.
Расположение трубных отверстий и вставка труб
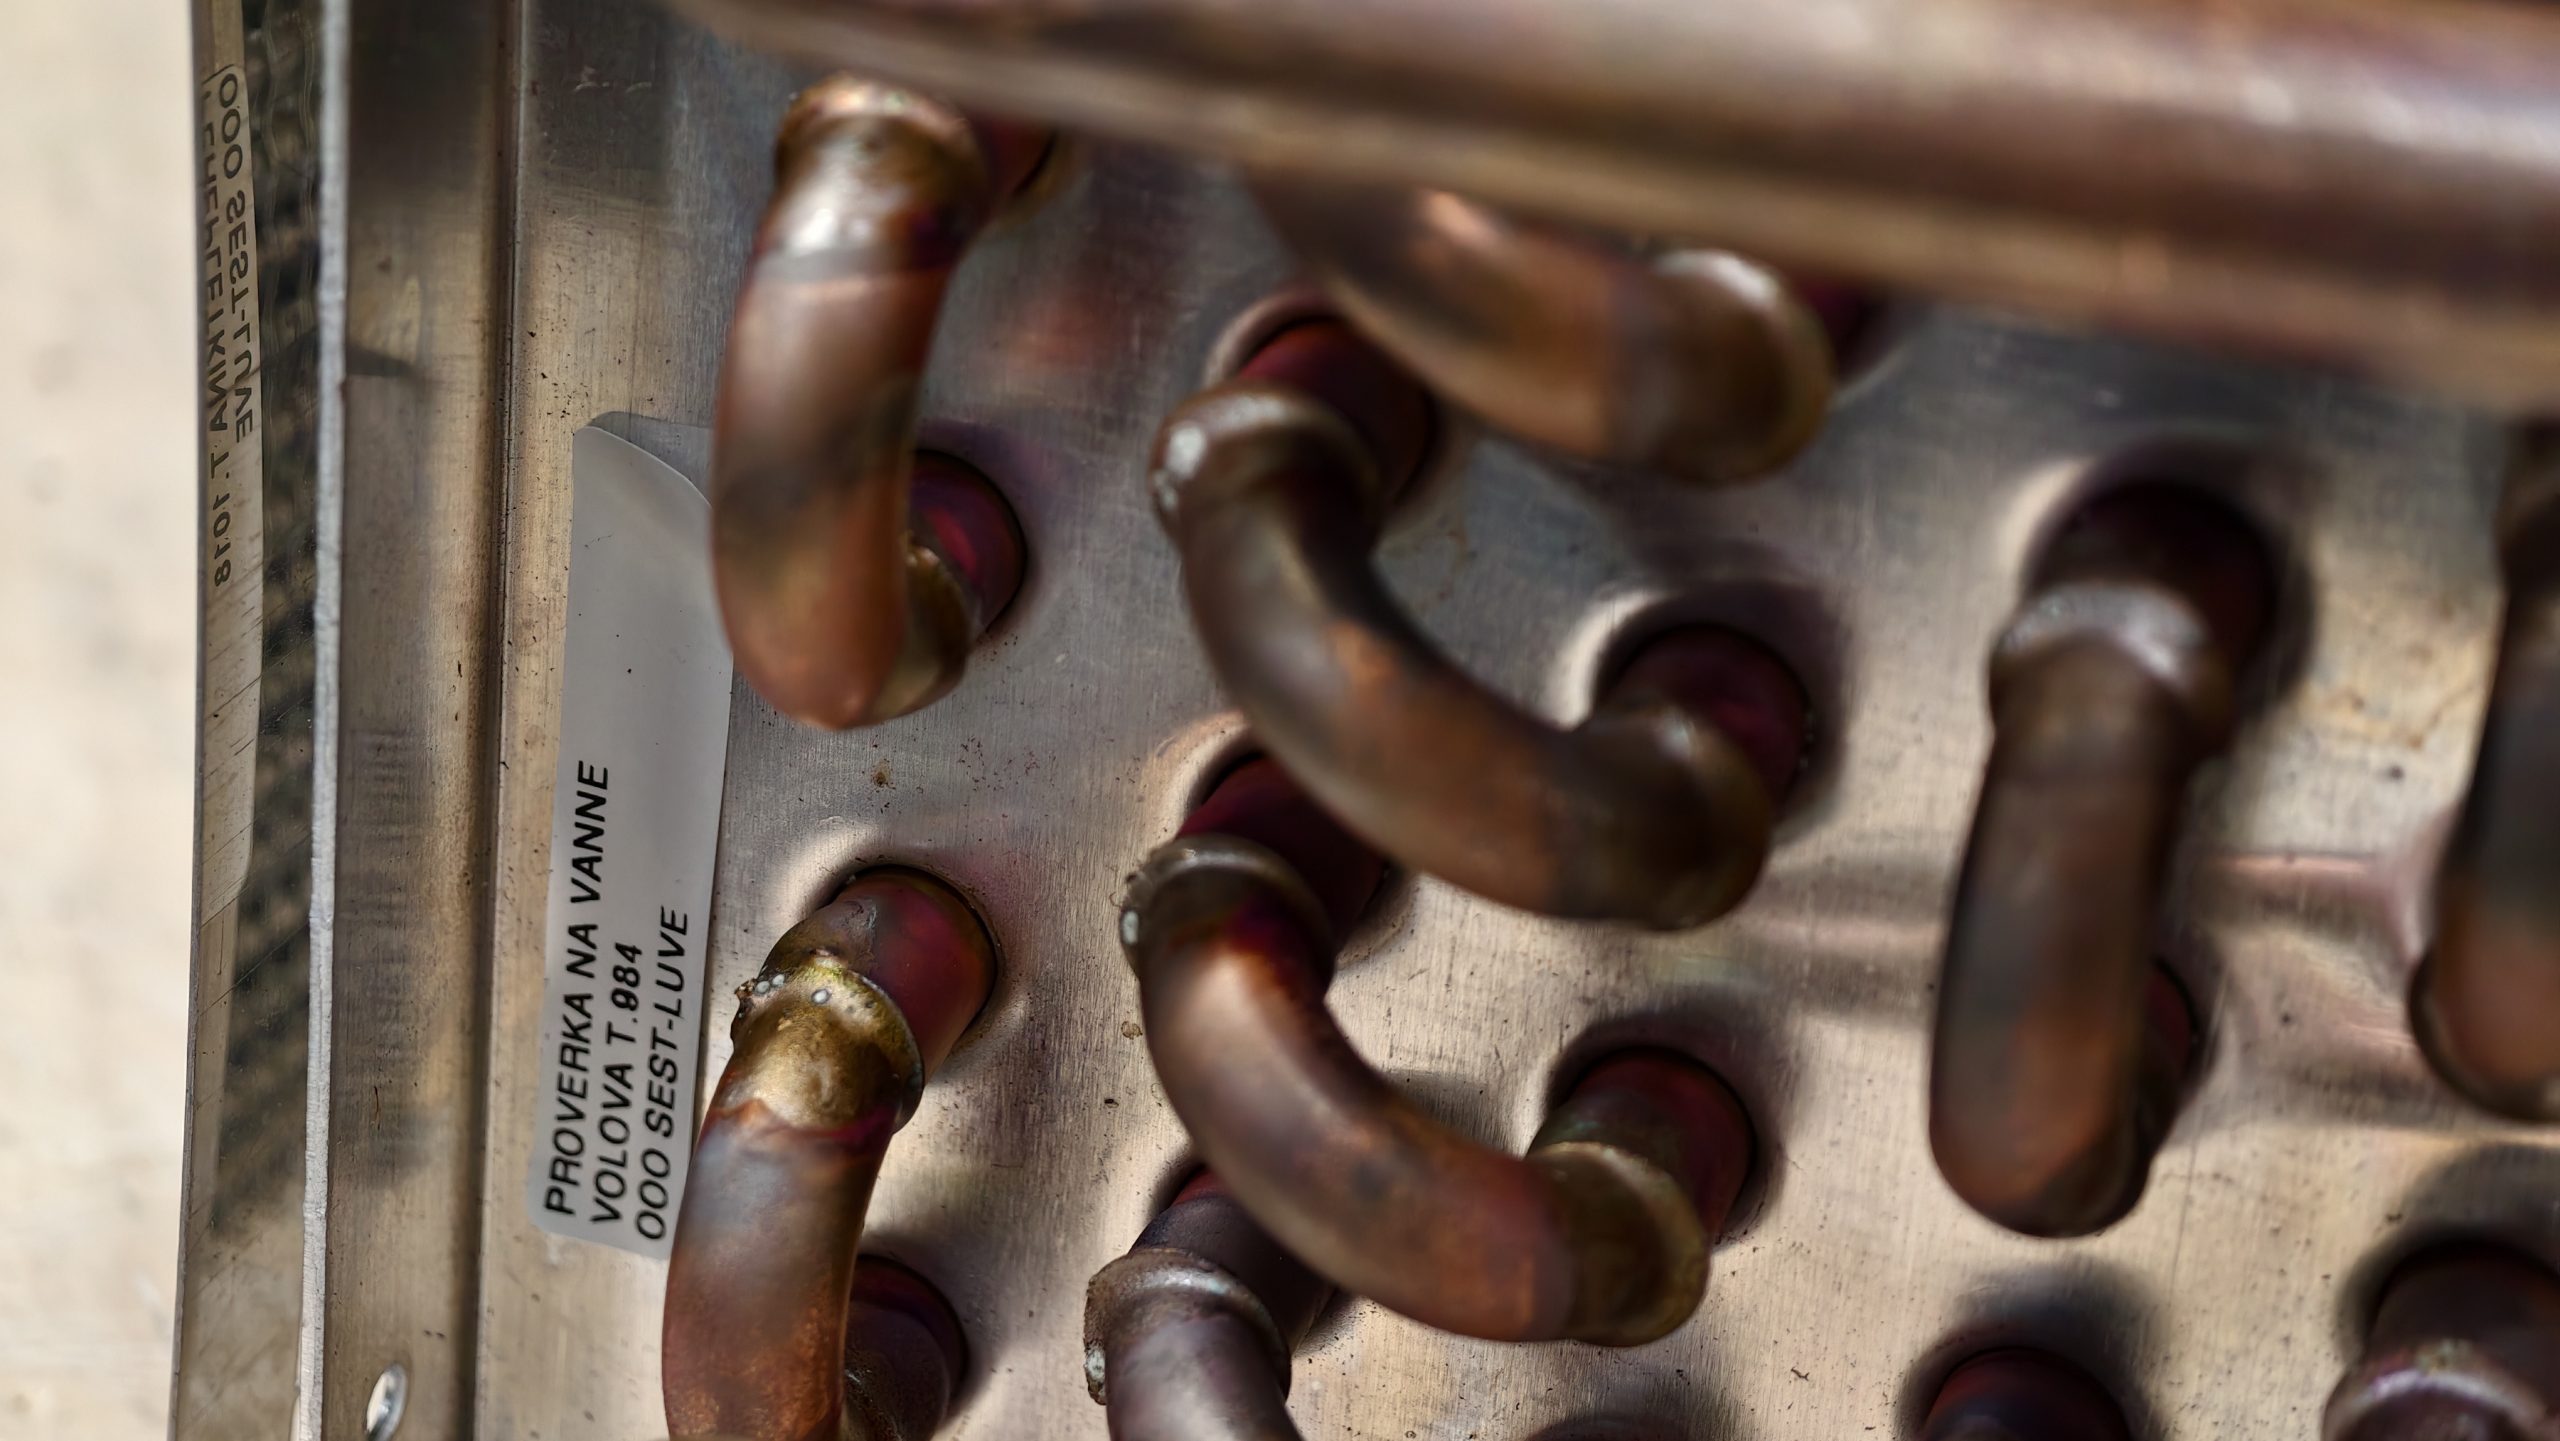
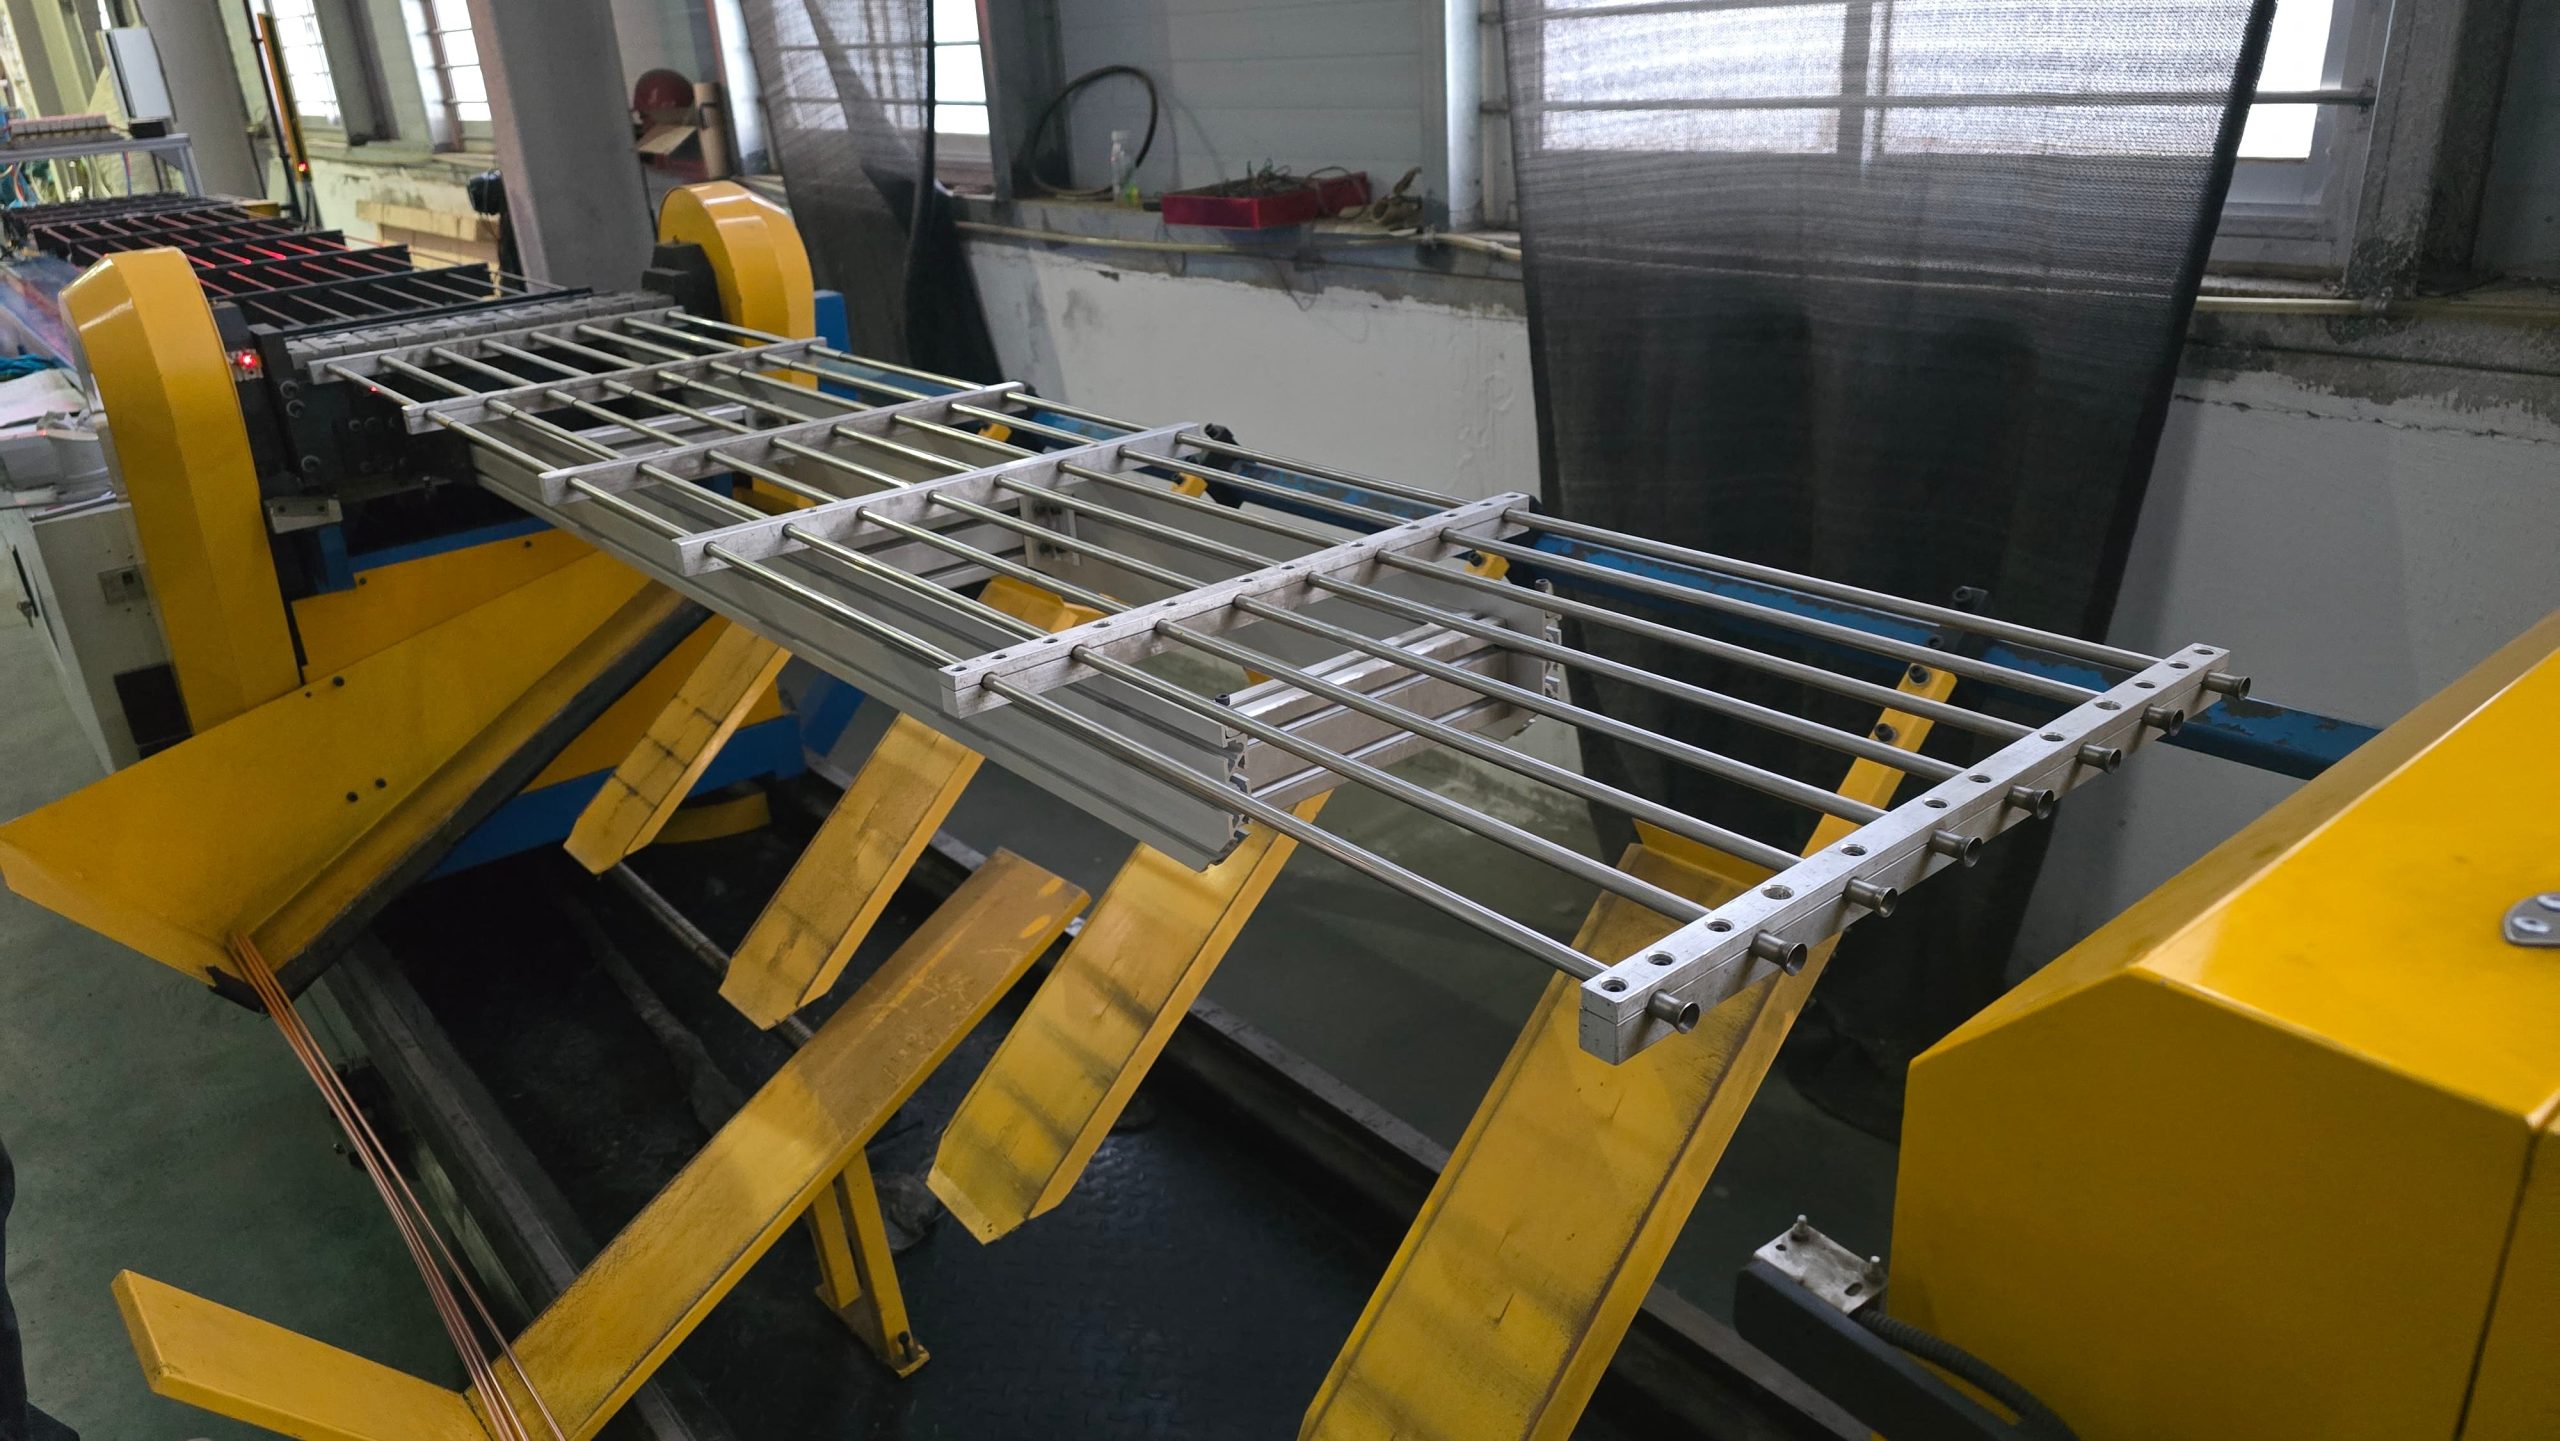
При вставке hairpin-труб направляющие должны поддерживать каждую сетку без бокового усилия. Если отверстия пакета смещены, оператор или автоматическая станция начинает принудительно изгибать трубки. Это повреждает буртики, оставляет царапины и создает напряжение до развальцовки.
- Измерить координаты отверстий на свободном ребре.
- Проверить совпадение отверстий в собранной стопе световым или штифтовым калибром.
- Настроить направляющую плиту по фактической сетке, включая смещенные ряды.
- Контролировать усилие вставки и число поврежденных буртиков.
- После развальцовки повторно измерить диагонали и расстояния между рядами.
Развальцовка и изменение геометрии
Расширение труб создает радиальные силы, которые передаются через буртики на тонкие перемычки ребра. При малом расстоянии между отверстиями локальная деформация может суммироваться. Настройка expander должна обеспечить контакт без чрезмерного увеличения диаметра и коробления пакета.
|
Первый образец: До запуска серии составьте координатную карту отверстий до сборки, после вставки и после развальцовки. Так можно отделить ошибку штампа от деформации последующих операций. |
Контроль расположения трубных отверстий
|
Отклонение |
Источник |
Корректировка |
|
Отверстия уходят по длине полосы |
Ошибка подачи или износ пилота |
Проверить шаг подачи и направляющие |
|
Трубы входят только с усилием |
Несовпадение стопы или направляющей плиты |
Измерить сетку и исключить принудительное выравнивание |
|
Пакет поворачивается после expander |
Неравномерное расширение или слабые перемычки |
Проверить дорны, порядок хода и геометрию ребра |
|
Разрывы возле отверстий |
Малая перемычка, материал или заусенец |
Пересмотреть сетку, радиусы и состояние инструмента |
Fin die и оборудование SINOAK
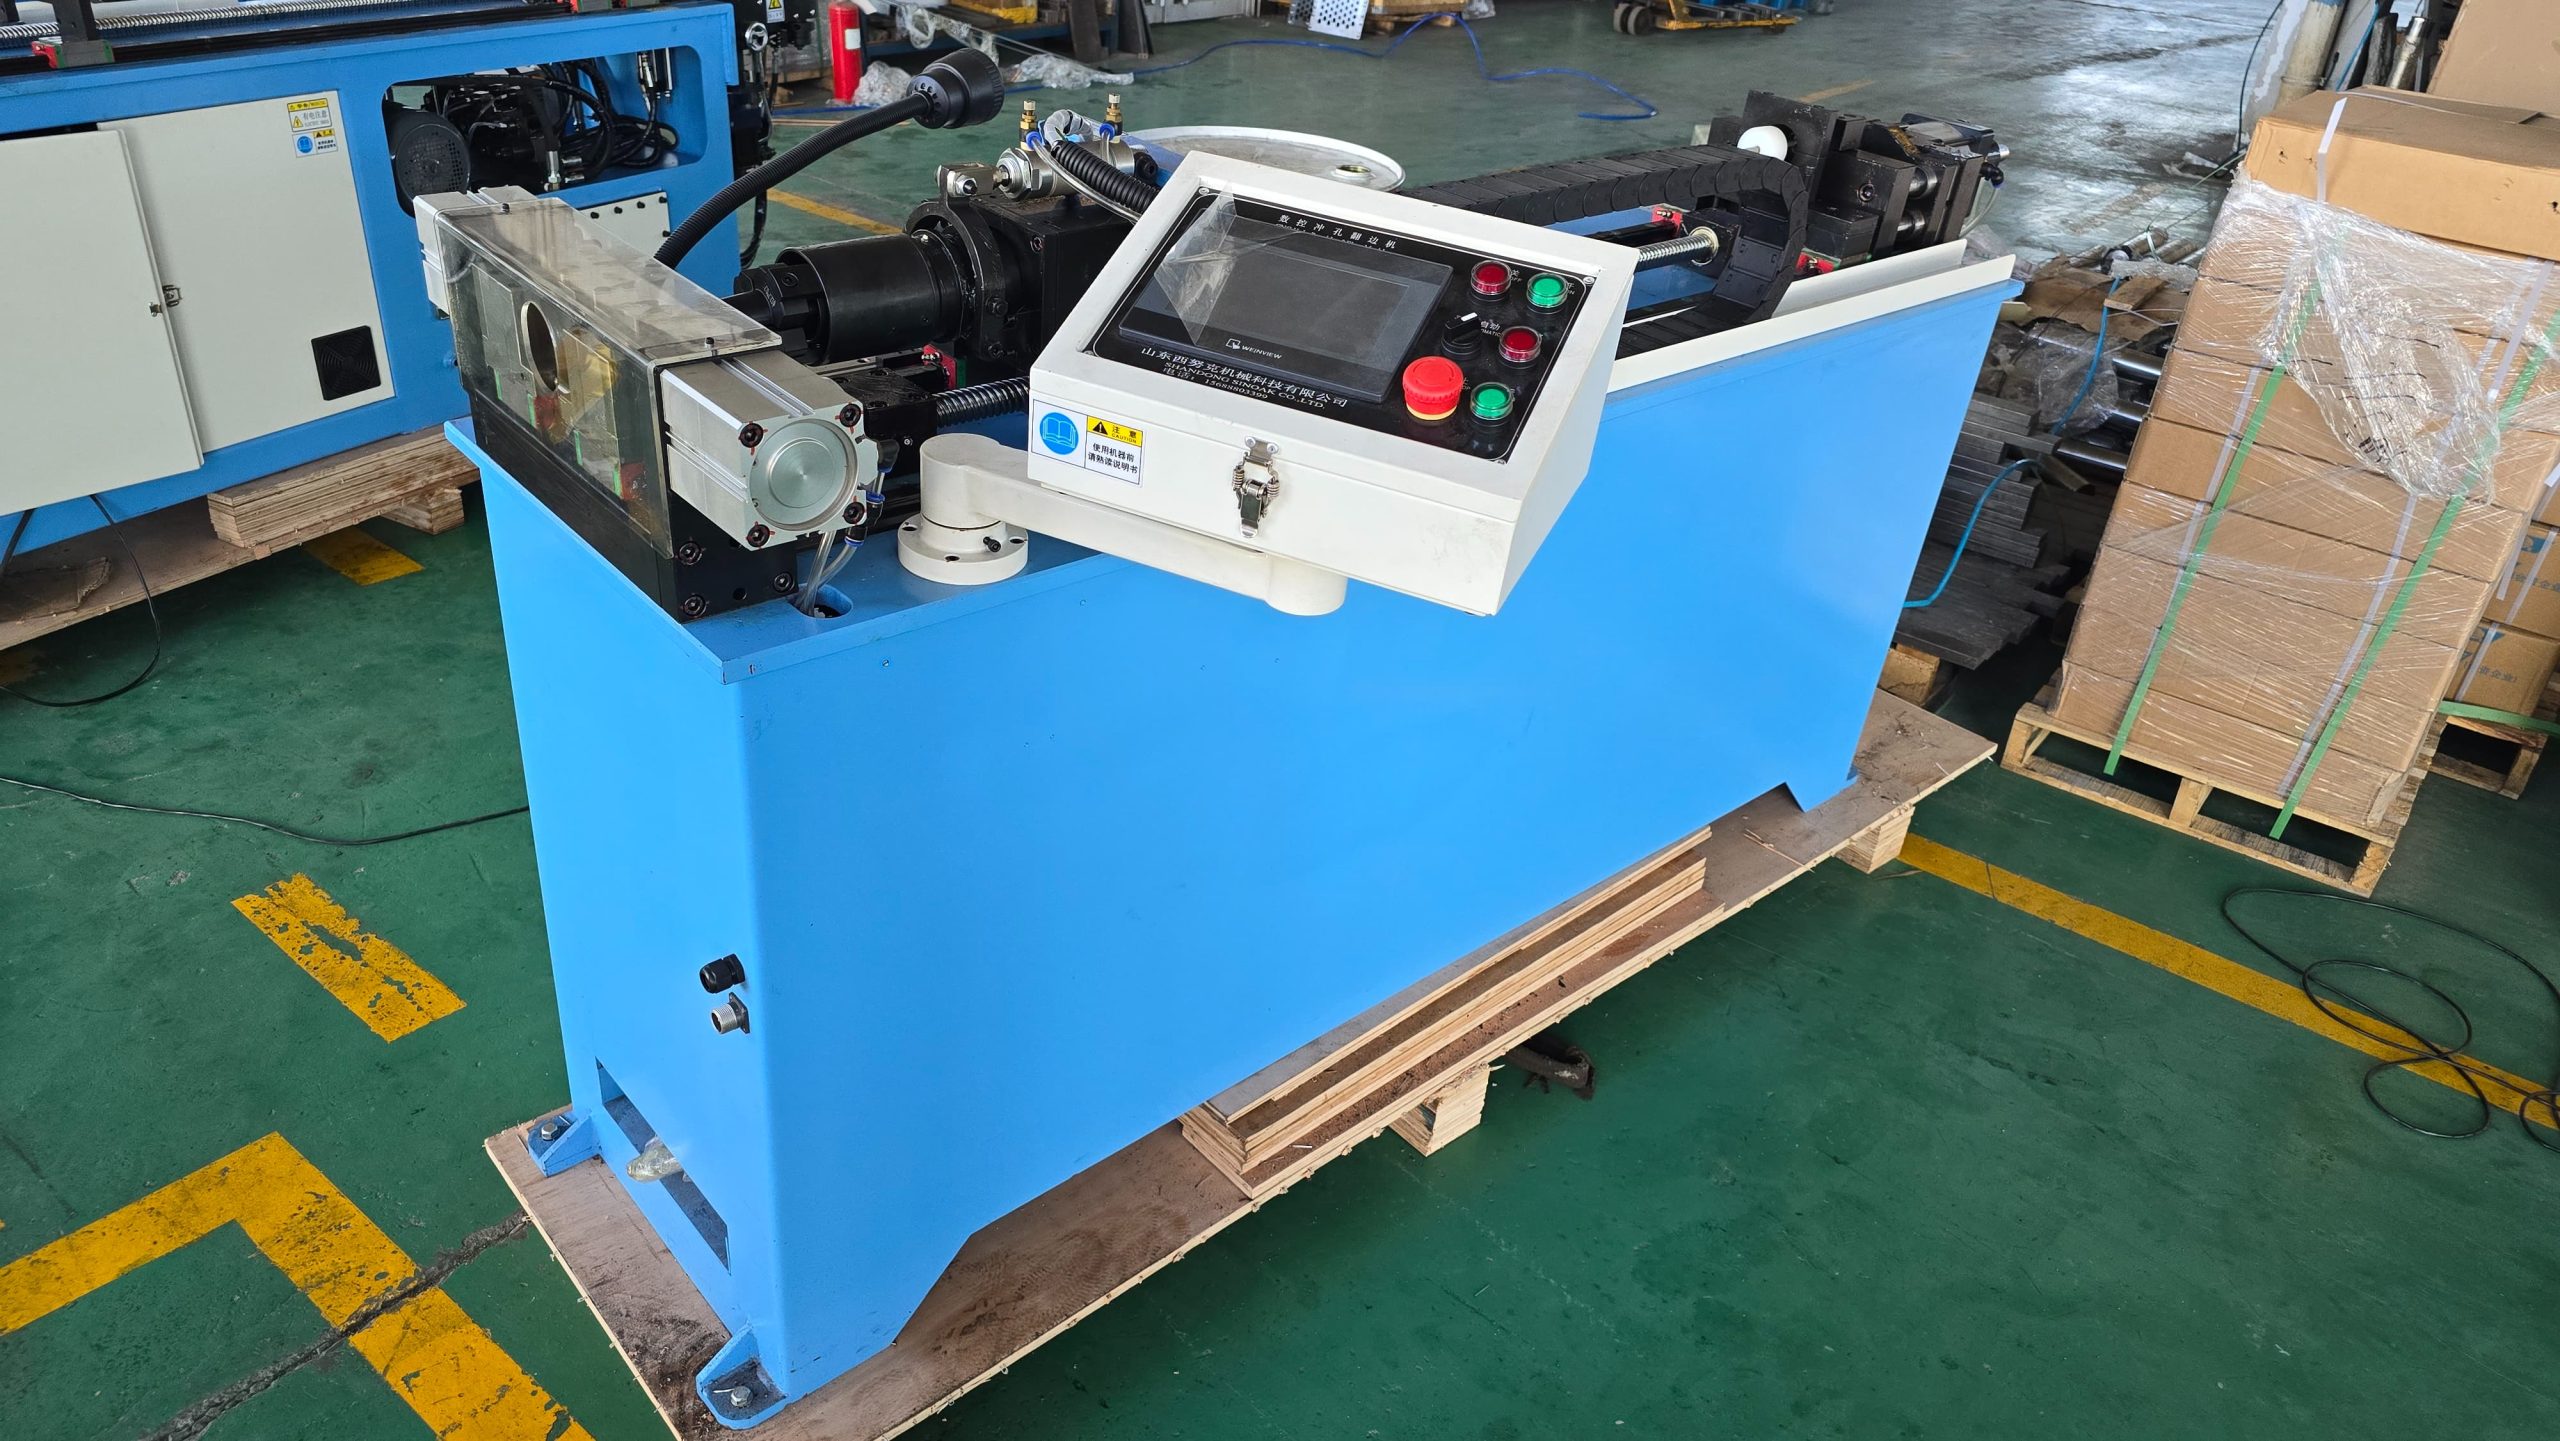
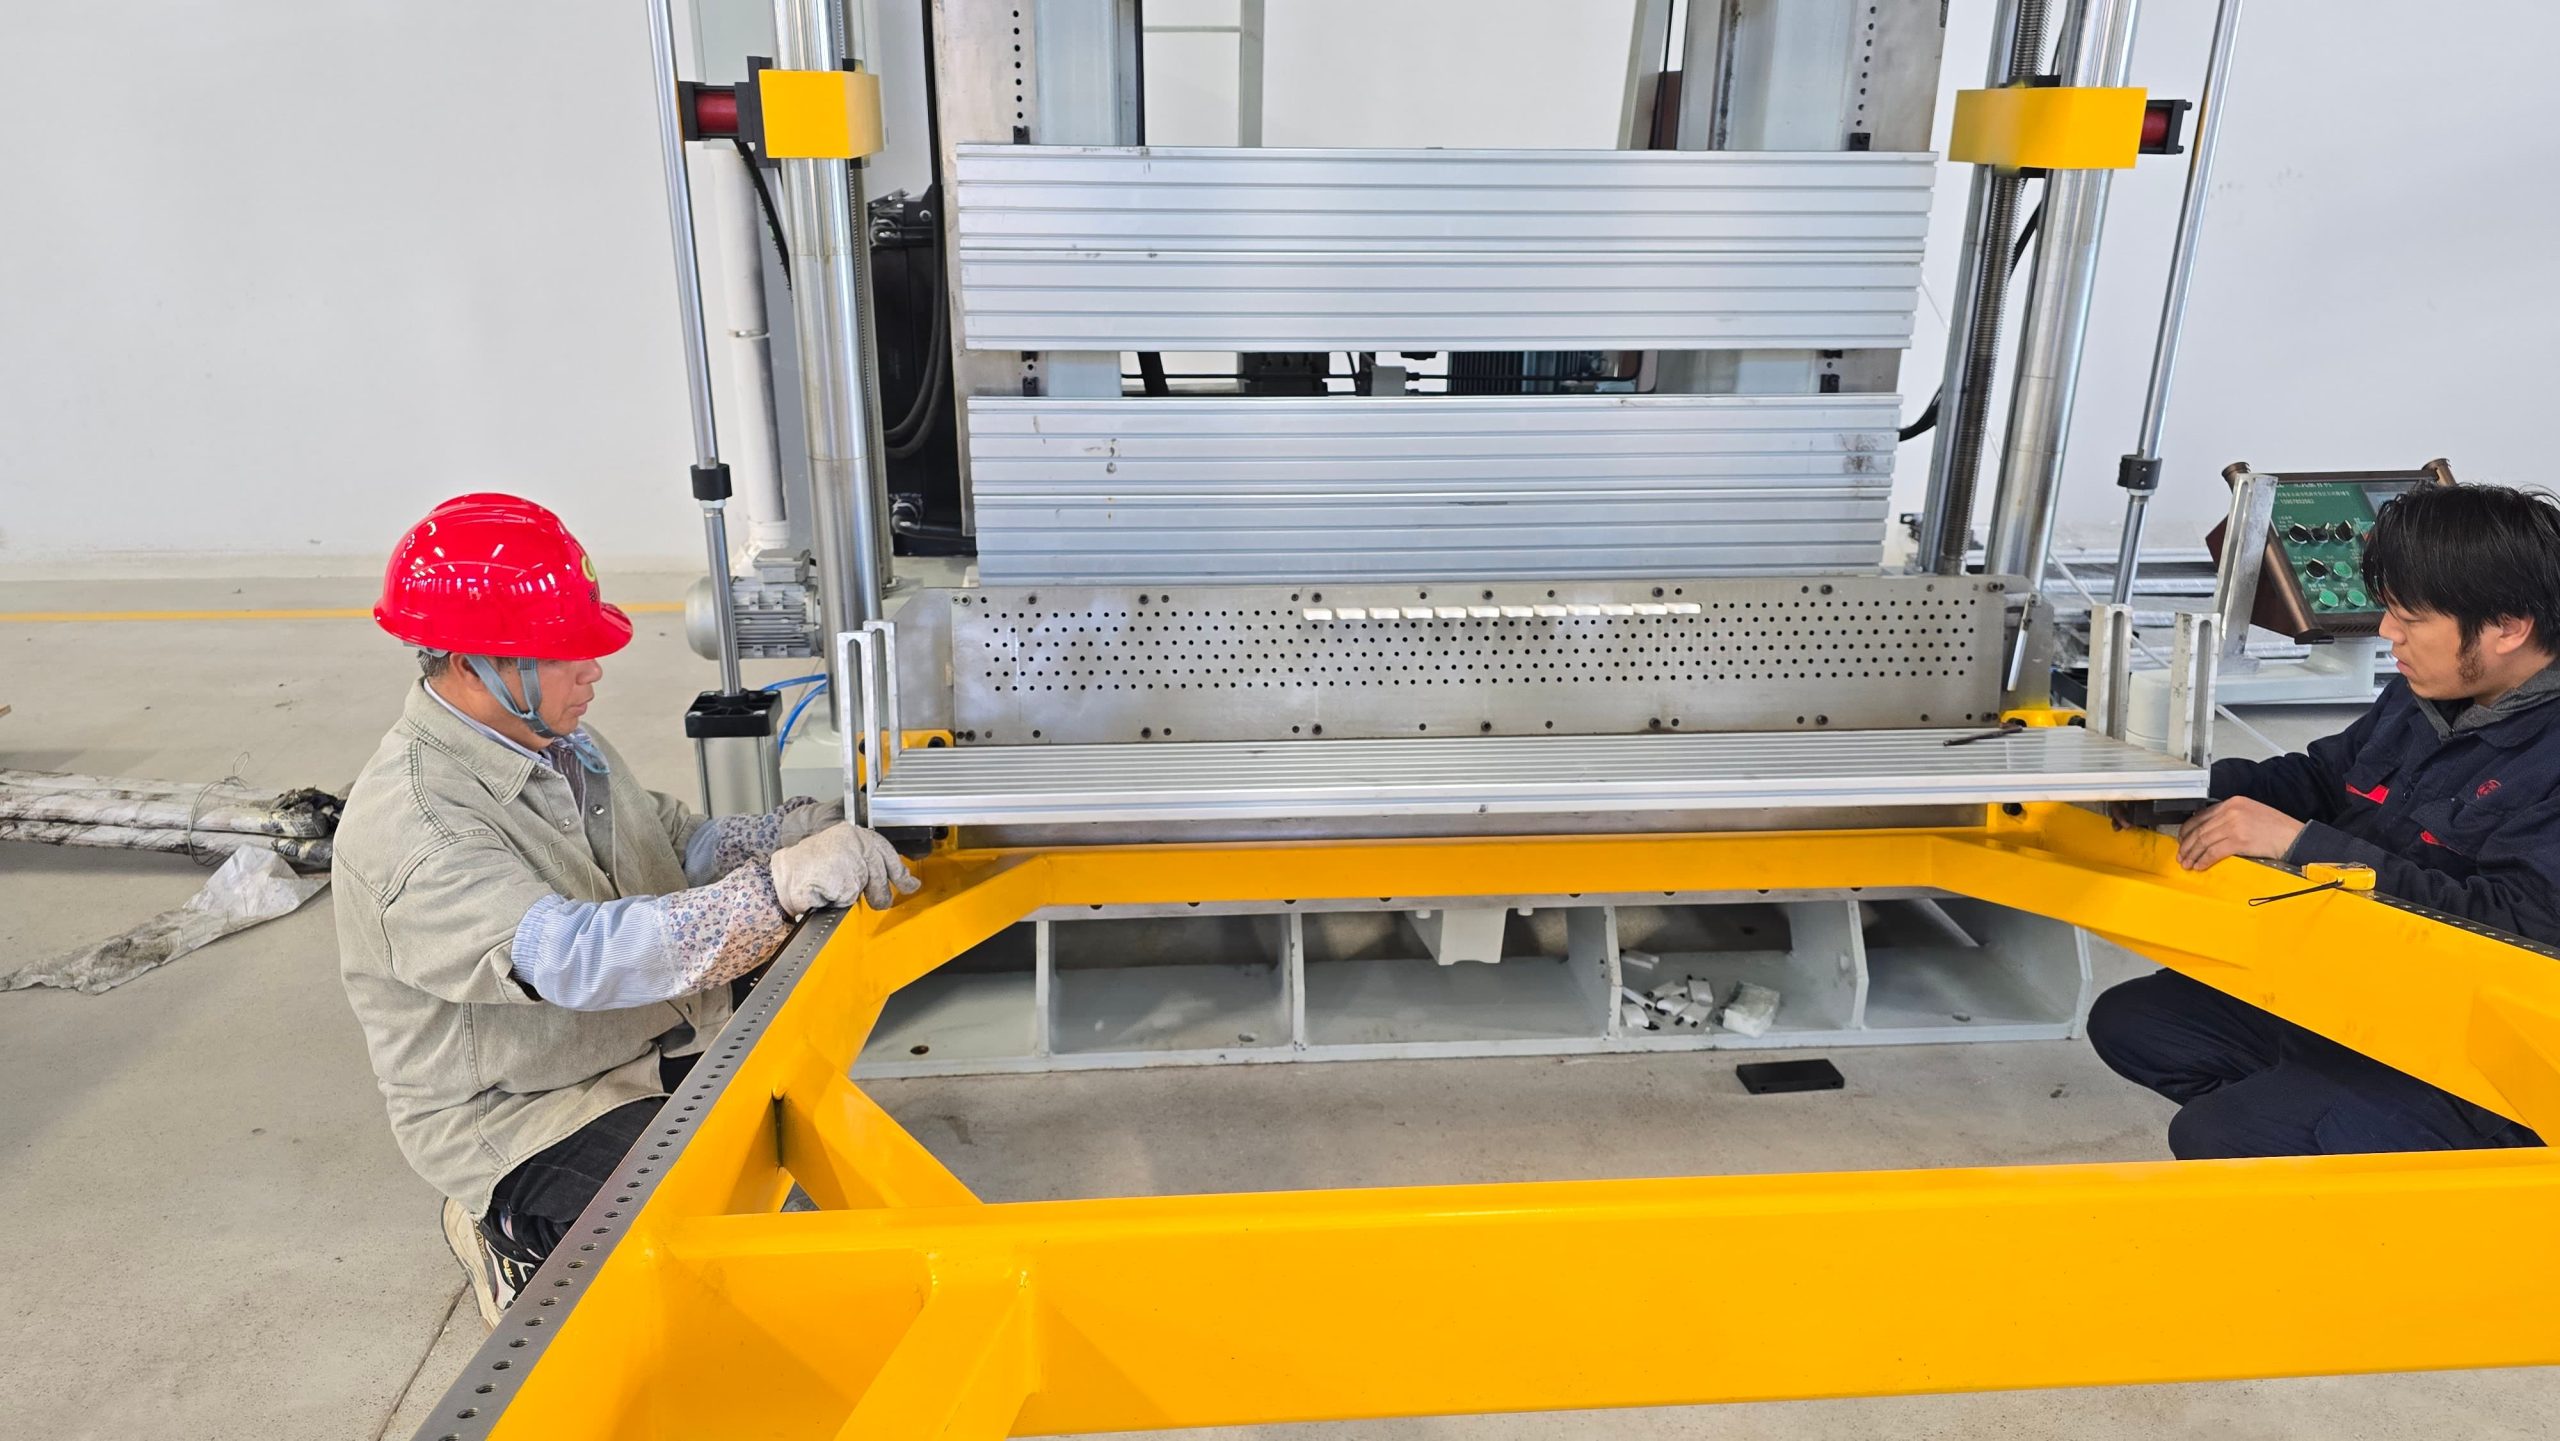
При разработке fin die необходимо одновременно видеть чертеж ребра и сборочный чертеж теплообменника. SINOAK может согласовать штамп, fin press line, оборудование вставки и expander по сетке отверстий, толщине материала и производительности. Такой подход снижает риск, что отдельные машины формально соответствуют размеру, но плохо работают вместе.
Информация о производственном оборудовании и техническом сопровождении размещена на сайте SINOAK. Для оценки проекта желательно предоставить координатную таблицу отверстий, направление подачи полосы и допуски готового пакета.
Как SINOAK помогает связать изделие и оборудование
Для стабильного дренажа необходимо согласовать чертеж ребра, направление подачи материала, высоту буртика, сборочную ориентацию и режим развальцовки. SINOAK может учитывать эти данные при подборе fin die, fin press line, hairpin bender и expander, а также при подготовке запуска и обучения операторов.
Информация о производственном оборудовании и технической поддержке доступна на сайте SINOAK. В техническом задании желательно приложить чертеж блока, вид снизу, конструкцию боковых пластин и предполагаемый цикл оттайки.
Что включить в закупку и приёмку
- Диапазон диаметра, длины, рядности, числа колонок, размеров ребра и максимальной массы изделия.
- Количество и синхронизацию штанг, точность хода и управление рецептами.
- Базирование, зажим, промежуточные опоры и время переналадки.
- Метод испытания образцов, вскрытия, измерений и приёмочных критериев для разных материалов.
- Интерфейсы с гибкой, пайкой, проверкой герметичности, конвейером, а также обучение и запасные части.
FAQ
Шахматная схема всегда дает больше мощности?
Можно ли изменить сетку без нового штампа?
Почему размеры свободного ребра правильные, а трубы не входят?
Вывод
Сетка труб связывает тепловой расчет и производство. Ее влияние необходимо проверять на штампе, в стопе, при вставке и после развальцовки, а выбор коридорной или шахматной схемы подтверждать испытанием готового змеевика.